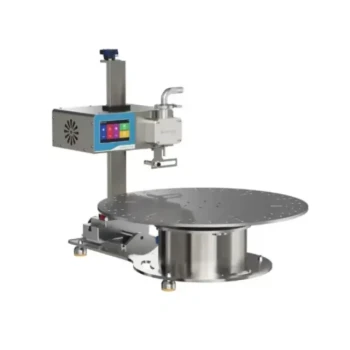
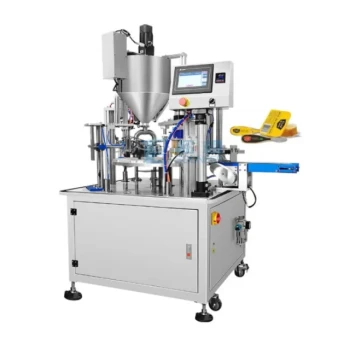
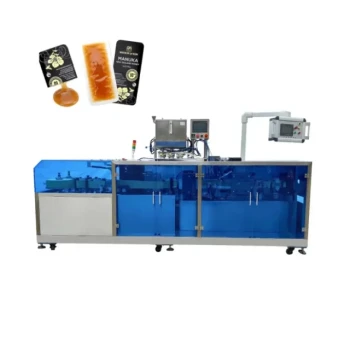
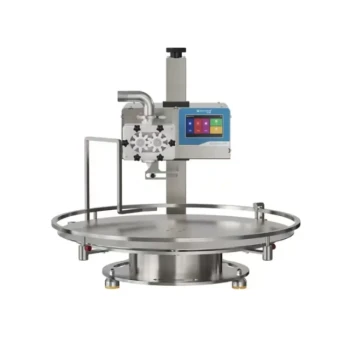
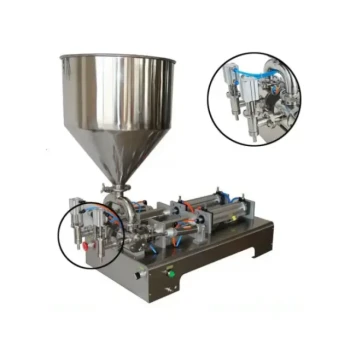
O processamento moderno de mel depende da sinergia entre a filtração de alta precisão e o envase automatizado para preencher a lacuna entre a produção bruta do apiário e a excelência pronta para o varejo. Esses sistemas trabalham em conjunto para remover impurezas físicas, prevenir a cristalização e eliminar riscos microbianos por meio da automação de circuito fechado. Ao garantir que cada pote atenda especificações exatas de peso e padrões de higiene, essa tecnologia fornece a consistência e a segurança que distribuidores globais e atacadistas exigem para a circulação comercial em grande escala.
A maquinaria de alta precisão protege o valor econômico do mel, preservando suas enzimas naturais e sabor, ao mesmo tempo em que protege o produto da contaminação ambiental. Essa base tecnológica permite uma cadeia de suprimentos padronizada e estável na prateleira, que minimiza o desperdício e maximiza a confiança do consumidor.
O Processo de Filtração: Protegendo a Clareza e a Estabilidade
Peneiramento Multiestágio para Remoção de Impurezas
A filtração de alta precisão utiliza peneiramento multiestágio para remover meticulosamente contaminantes físicos, como fragmentos de cera, partes de abelhas e detritos estranhos. Esse processo é fundamental para alcançar a clareza de cor e o apelo visual exigidos pelo mercado varejista premium.
Controle de Núcleos de Cristalização
Ao filtrar partículas minúsculas que atuam como "sementes" para a cristalização, esses sistemas garantem que o mel permaneça em estado líquido por períodos mais longos. Isso estende significativamente o armazenamento estável na prateleira, reduzindo o risco de devoluções de produtos por parte de distribuidores devido à solidificação prematura.
Manutenção da Integridade Nutricional
Ao contrário do processamento bruto, os equipamentos de alta precisão são projetados para remover partículas indesejadas enquanto preservam enzimas naturais e componentes voláteis. Isso garante que o produto final retenha o perfil nutricional único e as características de sabor de espécies específicas de abelhas e fontes florais.
Envasamento Automatizado: Precisão, Higiene e Eficiência
Eliminação de Contaminação Secundária
As máquinas de envase automatizado utilizam tecnologia sem contato e sistemas de tubulação totalmente fechados para minimizar a interação humana com o produto. Isso cria um ambiente estéril que previne a contaminação microbiana secundária, garantindo que o mel permaneça seguro e em conformidade com os regulamentos internacionais de segurança alimentar.
Garantia de Precisão de Dosagem e Peso
Avançados sistemas de medição e fluxo abordam os desafios da viscosidade variável do mel para garantir que cada unidade tenha um peso líquido uniforme. Para atacadistas, essa precisão é vital para atender aos rigorosos padrões de rotulagem comercial e evitar discreções legais ou financeiras em grandes pedidos.
Selagem Hermética e Controle de Umidade
Os sistemas automatizados fornecem selagem hermética, que impede que o mel absorva umidade do ar durante a fase de embalagem. O controle dos níveis de umidade é o fator mais importante para prevenir a fermentação e manter as características sensoriais do mel ao longo do tempo.
Entendendo os Compromissos e Desafios
A Complexidade do Manuseio de Alta Viscosidade
Embora a automação forneça precisão, a viscosidade variável de diferentes tipos de mel (como Manuka vs. Trevo) exige controles de fluxo sofisticados e ajustáveis. Equipamentos que não são devidamente calibrados para densidades específicas de mel podem levar a bolhas de ar ou gotejamento, o que pode comprometer a integridade do selo.
Requisitos de Manutenção e Sanitização
Para manter um ambiente de "contaminação zero", essas máquinas exigem rigorosos protocolos de limpeza no local (CIP). Qualquer falha na manutenção de sensores automatizados ou vedações estéreis pode levar a inconsistências em todo o lote, destacando a necessidade de supervisão técnica profissional.
Aproveitando a Maquinaria Avançada para o Sucesso no Mercado
O processamento confiável de mel é a pedra angular de uma cadeia de suprimentos resiliente, garantindo que cada lote entregue seja tão seguro quanto consistente.
- Se o seu foco principal é a reputação da marca: Priorize a filtração de alta precisão para garantir clareza a longo prazo e um perfil visual premium que resista à cristalização na prateleira.
- Se o seu foco principal é a escala operacional: Invista em linhas de envase totalmente automatizadas com tecnologia sem contato para maximizar o rendimento, minimizando custos de mão de obra e riscos de contaminação.
- Se o seu foco principal é a conformidade regulatória: Garanta que seus parceiros de processamento utilizem sistemas de circuito fechado e medição precisa para garantir a precisão do peso líquido e atender aos padrões globais de higiene.
Ao integrar essas tecnologias de alta precisão, você transforma o mel bruto em um ativo padronizado e de alto valor, pronto para o cenário global.
Tabela Resumo:
| Componente do Processo | Função Principal | Benefício para Distribuidores e Atacadistas |
|---|---|---|
| Filtração Multiestágio | Remove cera, detritos e impurezas | Melhora a clareza visual e o apelo do mercado premium |
| Controle de Cristalização | Filtra partículas de sementes microscópicas | Estende o armazenamento estável na prateleira e reduz devoluções |
| Envasamento de Circuito Fechado | Ambiente estéril e sem contato | Elimina a contaminação e garante a segurança alimentar |
| Medição Precisa | Controle avançado de fluxo e peso | Garante a precisão da rotulagem e a conformidade regulatória |
| Selagem Hermética | Embalagem à prova de umidade | Previne a fermentação e preserva o sabor natural |
Escale seu Negócio de Mel com as Soluções Profissionais da HONESTBEE
Pronto para elevar seus padrões de produção e proteger sua cadeia de suprimentos? A HONESTBEE se especializa em capacular apiários comerciais e distribuidores B2B com uma oferta abrangente de fonte única. Desde máquinas de envase de mel e fabricação de colmeias de alta precisão até consumíveis essenciais da indústria e mercadorias exclusivas com tema de mel, fornecemos as ferramentas necessárias para maximizar as margens de lucro e garantir a confiabilidade do produto.
Por que ser Parceiro da HONESTBEE?
- Portfólio Completo: Fornecimento em um só lugar para todo o hardware e equipamentos de apicultura.
- Experiência Profunda na Indústria: Orientação profissional para garantir que seus produtos atendam aos padrões globais de higiene.
- Cumprimento Eficiente: Tempos de resposta rápidos e entrega ultra rápida para manter suas operações em funcionamento.
- Foco em B2B: Suporte especializado para requisitos OEM/ODM e pedidos de atacado em grande escala.
Entre em Contato com a HONESTBEE Hoje para Melhorar sua Eficiência de Processamento
Referências
- Burcu Sönmez, Hasan Özcan. An Analysis of the Decline in Bee Populations and Its Effects on Pollination. DOI: 10.51458/bstd.2025.48
Este artigo também se baseia em informações técnicas de HonestBee Base de Conhecimento .
Produtos relacionados
- Máquina de embalagem de enchimento de mel totalmente automática para linha de processamento
- Máquina automática de enchimento e filtragem de mel para enchimento de garrafas de apicultura
- Máquina de enchimento de mel rotativa HONESTBEE de precisão, durável e eficiente
- Máquina de enchimento de garrafas de mel pequenas semi-automática Máquina de enchimento de mel
- Máquina de embalagem de precisão automatizada giratória para colher de mel Máquina de enchimento e selagem de embalagens
As pessoas também perguntam
- Por que as linhas de enchimento e embalagem de mel totalmente automáticas são essenciais? Aumente o valor de mercado e a qualidade do seu mel
- O que é um enchimento de mel totalmente automático? Otimize sua produção com automação de alta precisão
- Como as máquinas automatizadas de enchimento e embalagem de mel afetam a lucratividade? Aumente as margens com a tecnologia HONESTBEE
- Como as máquinas automáticas de envase e embalagem de mel contribuem para o valor de mercado dos produtos de mel? Maximize o Seu ROI
- Como as máquinas industriais automatizadas de enchimento e embalagem de mel mitigam o risco de contaminação física?