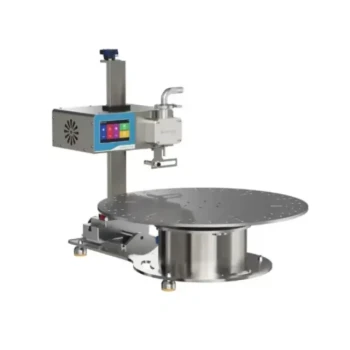
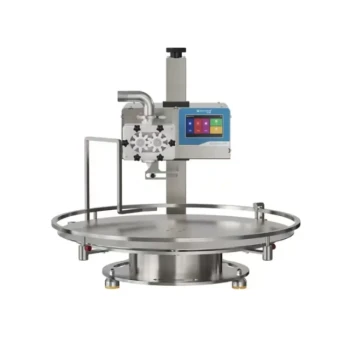
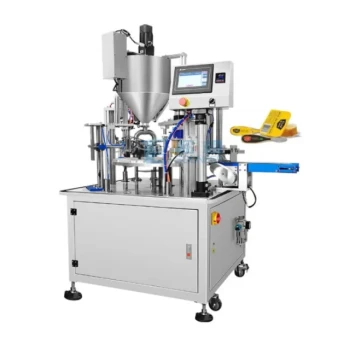
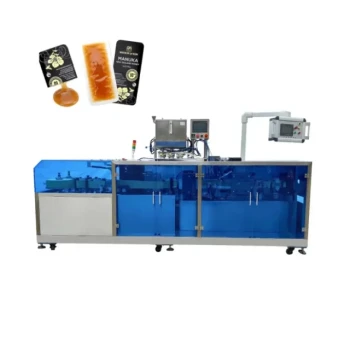
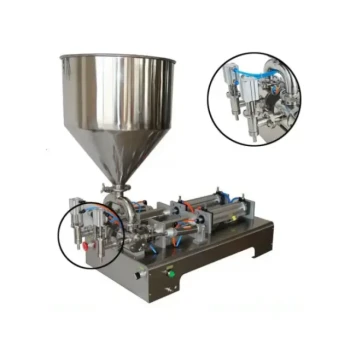
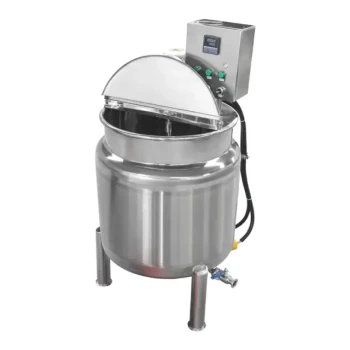
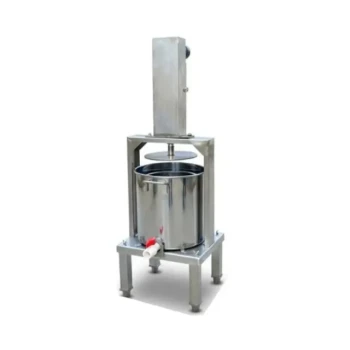
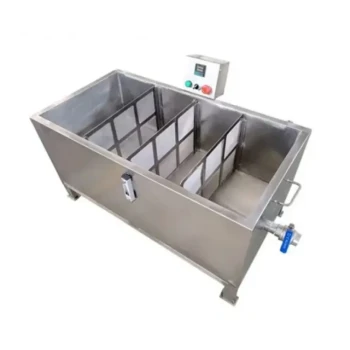
Máquinas especializadas de colheita e envase de mel otimizam o processamento ao combinar extração eficiente, manuseio sanitário, dosagem precisa e selagem rápida. Extratores centrífugos recuperam mais mel dos quadros com menos resíduos, enquanto sistemas de envase automatizados ou semiautomatizados controlam o fluxo, o volume de enchimento, o peso da embalagem e a consistência da selagem. Ao reduzir o contato manual e limitar a exposição ao ar e ao ambiente externo, essas máquinas ajudam apiários comerciais, distribuidores e revendedores a entregar mel higiênico, uniforme e pronto para o mercado de forma mais eficiente.
A principal vantagem é o controle do processo: equipamentos especializados reduzem os riscos de contaminação e perda de produto, ao mesmo tempo em que melhoram o rendimento, a eficiência da mão de obra, a precisão do envase e a consistência da embalagem.
Como o equipamento especializado otimiza o processamento de mel
Recuperação de mel mais eficiente
Os extratores centrífugos de mel removem o mel dos favos de forma eficiente e minimizam os resíduos deixados nos quadros. Isso pode melhorar o rendimento da recuperação e proporcionar um fluxo mais consistente de mel para as operações de filtragem, armazenamento ou envase subsequentes.
O equipamento também reduz o esforço físico necessário para a extração, ajudando os apicultores comerciais a processar colheitas maiores com menos horas de trabalho.
Um caminho contínuo da colheita ao frasco
O equipamento de processamento integrado cria um fluxo de trabalho mais padronizado, desde a extração até o envase e a selagem. Isso reduz transferências desnecessárias entre recipientes abertos e limita as oportunidades de derramamentos, atrasos ou contaminação ambiental.
Para atacadistas e distribuidores, um fluxo de trabalho previsível facilita o planejamento da produção e oferece suporte a um atendimento de pedidos mais confiável durante os picos de demanda sazonal.
Menor manuseio manual
Sistemas automatizados e semiautomatizados reduzem o número de vezes que os trabalhadores precisam manusear diretamente o mel, os recipientes, as tampas e as ferramentas de envase. Menos contato manual geralmente significa menos oportunidades de contaminação e menos inconsistências entre os lotes de produção.
O resultado é um processo mais repetível que pode ser documentado e escalado em diferentes formatos de produto.
Como as máquinas de envase mantêm a qualidade do mel
Controle preciso de fluxo e dosagem
O mel varia em viscosidade dependendo da sua origem floral, temperatura e condições de armazenamento. Máquinas de envase especializadas usam sistemas de bombeamento e dosagem controlados para gerenciar essa variação e entregar doses consistentes.
O controle volumétrico preciso ajuda a manter pesos de embalagem uniformes, reduzir o desperdício e apoiar a rotulagem confiável e as especificações comerciais.
Redução da exposição ao ar
Sistemas de envase fechados minimizam o tempo em que o mel fica exposto ao ar aberto durante o engarrafamento. Isso reduz o risco de contaminação ambiental e limita a absorção de umidade, o que é importante, pois o mel pode absorver umidade de ambientes úmidos.
O envase controlado também ajuda a reduzir a incorporação excessiva de ar que poderia afetar a aparência, o aroma ou a estabilidade do produto.
Gerenciamento de temperatura e pressão
O controle adequado da temperatura e da pressão de envase ajuda a manter um fluxo constante sem submeter o mel a estresse de processamento desnecessário. Condições estáveis são especialmente valiosas ao manusear méis com diferentes viscosidades ou perfis aromáticos distintos.
O equipamento deve ser configurado de acordo com o tipo de mel e os requisitos operacionais, em vez de usar uma única configuração para todos os produtos.
Selagem rápida e segura
O fechamento e a selagem de precisão fecham o produto rapidamente após o envase. Uma selagem segura protege o mel contra contaminação externa, entrada de umidade e vazamentos durante o armazenamento, transporte e manuseio no varejo.
A selagem consistente também melhora a aparência profissional da embalagem final e aumenta a confiança do cliente no produto.
Por que o design sanitário é importante
Contato higiênico com o produto
Bombas de grau sanitário, componentes que entram em contato com alimentos e caminhos de produto fáceis de limpar ajudam a manter a pureza do mel durante todo o processamento. Equipamentos com superfícies acessíveis e procedimentos de limpeza adequados são mais fáceis de manter em conformidade com os requisitos de manuseio de alimentos.
A máquina em si não garante a segurança alimentar; a higienização depende do design do equipamento, das práticas de limpeza, da manutenção e da disciplina do operador.
Separação física do fluxo do produto
Equipamentos fechados e compartimentados ajudam a separar o mel das áreas de trabalho ao redor e reduzem a exposição desnecessária a pessoas, ferramentas e contaminantes transportados pelo ar. Esse isolamento físico suporta uma qualidade mais estável desde a extração até a embalagem final.
O princípio é simples: quanto menos pontos de contato não controlados no processo, mais fácil é gerenciar a higiene de forma consistente.
Proteção das características naturais
O processamento cuidadosamente controlado ajuda a preservar o sabor, aroma, aparência e qualidades nutricionais naturais do mel. O manuseio preciso é particularmente importante para produtos comercializados como premium, de origem única, orgânicos ou produtos naturais de saúde.
O equipamento de envase deve complementar as condições adequadas de armazenamento e processamento, uma vez que o engarrafamento por si só não pode corrigir problemas causados por calor excessivo, armazenamento inadequado ou matéria-prima inadequada.
Benefícios comerciais para compradores B2B
Maior rendimento com menor demanda de mão de obra
A automação permite que os operadores envasem e fechem mais recipientes em uma sequência consistente. Isso aumenta a capacidade de produção enquanto reduz a dependência de tarefas repetitivas de envase e pesagem manual.
Sistemas semiautomatizados podem oferecer um equilíbrio prático para apiários menores, enquanto linhas totalmente automatizadas são mais adequadas para processadores maiores com volume sustentado.
Custos de produto mais previsíveis
A dosagem precisa reduz o enchimento excessivo e facilita a previsão do uso de material. Menores requisitos de mão de obra e menos inconsistências na embalagem também podem melhorar a estrutura de custos de cada ciclo de produção.
Essas eficiências são importantes para distribuidores e revendedores porque a economia unitária confiável apoia preços mais competitivos e um planejamento de margem mais claro.
Apresentação de mercado mais forte
Níveis de enchimento uniformes, recipientes limpos, fechos seguros e rotulagem consistente criam um produto final mais profissional. A qualidade da embalagem pode influenciar a aceitação do varejista e ajudar a diferenciar o mel premium em mercados lotados.
Maquinário confiável também ajuda os fornecedores a manter a mesma apresentação em vários tamanhos de frascos e variantes de produto.
Coordenação mais fácil de fornecimento e serviço
Para clientes B2B, o valor da máquina vai além do equipamento em si. Um fornecedor capaz deve oferecer suporte à seleção de produtos, configuração, peças de reposição, orientação técnica, atendimento ao cliente e entrega eficiente.
O fornecimento centralizado pode simplificar a aquisição quando uma empresa precisa de extratores, equipamentos de envase, componentes de selagem e suprimentos de processamento relacionados de um portfólio de produtos coordenado.
Entendendo as compensações
A automação requer configuração adequada
Uma máquina de envase deve corresponder à viscosidade do mel, dimensões do recipiente, dose necessária, volume de produção e energia ou espaço de trabalho disponível. Uma configuração inadequada pode criar fluxo inconsistente, gotejamento, atrasos ou manutenção desnecessária.
Os compradores devem definir os requisitos operacionais antes de escolher entre equipamentos manuais, semiautomáticos e totalmente automáticos.
A higienização continua sendo uma responsabilidade operacional
Equipamentos automatizados reduzem os riscos de manuseio, mas não os eliminam. As peças que entram em contato com o produto ainda requerem limpeza, inspeção e manutenção programadas, e os operadores devem seguir procedimentos de higiene documentados.
Uma higienização deficiente pode comprometer uma máquina bem projetada tão facilmente quanto um processo manual.
Maior capacidade pode significar maior investimento
Sistemas totalmente automatizados geralmente exigem mais capital, planejamento de instalação, treinamento de operadores e suporte técnico. Para um pequeno apicultor, a capacidade adicional pode não justificar o custo, a menos que se espere crescimento ou produção contratada.
Um sistema semiautomático pode oferecer melhor valor quando os volumes de produção são moderados ou os formatos de produto mudam com frequência.
A qualidade depende de todo o processo
Extração, filtragem, armazenamento, gerenciamento de temperatura, envase, selagem e transporte afetam o produto final. Um envasador de precisão não pode restaurar a qualidade perdida por exposição prolongada ao ar, aquecimento excessivo, exposição à umidade ou condições de armazenamento inadequadas.
Portanto, a seleção do equipamento deve fazer parte de uma estratégia completa de controle de processo.
Como aplicar isso à sua operação
O sistema certo depende da sua escala de produção, gama de produtos, requisitos de qualidade e compromissos de distribuição.
- Se o seu foco principal é maior rendimento: Escolha equipamentos automatizados de extração, envase e selagem que correspondam aos volumes projetados e reduzam o trabalho manual repetitivo.
- Se o seu foco principal é a qualidade premium do produto: Priorize caminhos sanitários fechados, fluxo controlado, gerenciamento de temperatura adequado, exposição mínima ao ar e selagem rápida e segura.
- Se o seu foco principal é a embalagem comercial precisa: Selecione controles de dosagem e pesagem de precisão que mantenham volumes de enchimento consistentes enquanto minimizam o desperdício de produto.
- Se o seu foco principal é a conformidade regulatória e de higiene: Avalie materiais de contato com alimentos, facilidade de limpeza, procedimentos de higienização, documentação e suporte técnico do fornecedor em conjunto.
- Se o seu foco principal é a distribuição B2B flexível: Trabalhe com um fornecedor que ofereça extratores, envasadores, equipamentos de selagem, peças de reposição e serviço responsivo compatíveis por meio de uma fonte coordenada.
Com o equipamento certo e disciplina operacional, as empresas de mel podem transformar a extração em um processo de engarrafamento mais rápido, limpo e confiável, protegendo o valor comercial do produto.
Tabela de resumo:
| Aspecto | Benefício |
|---|---|
| Recuperação Eficiente | Extratores centrífugos aumentam o rendimento do mel e reduzem a mão de obra. |
| Controle de Processo | Sistemas fechados reduzem a contaminação e melhoram a consistência do lote. |
| Envase Preciso | A dosagem automatizada garante volumes de enchimento uniformes e reduz o desperdício. |
| Design Higiênico | Caminhos sanitários protegem a pureza e as características naturais do mel. |
| Selagem Segura | O fechamento rápido mantém o frescor e a apresentação profissional. |
| Escalabilidade Comercial | A automação aumenta o rendimento e reduz os custos unitários para compradores B2B. |
Pronto para atualizar sua linha de processamento de mel? A HONESTBEE oferece uma gama abrangente de máquinas de colheita e envase adaptadas para apiários comerciais e distribuidores. Nosso fornecimento centralizado, entrega rápida e suporte especializado ajudam você a maximizar a eficiência e a qualidade. Entre em contato conosco hoje para discutir seus requisitos e obter uma solução personalizada.
Produtos relacionados
- Máquina de enchimento de mel rotativa HONESTBEE de precisão, durável e eficiente
- Máquina automática de enchimento e filtragem de mel para enchimento de garrafas de apicultura
- Máquina de embalagem de enchimento de mel totalmente automática para linha de processamento
- Máquina de enchimento de mel rotativa comercial para produção
- Máquina de enchimento de mel pequena e económica Máquina de enchimento de garrafas de mel
As pessoas também perguntam
- Como funcionam as máquinas de enchimento de mel? Alcance Precisão e Velocidade para o Seu Apiário
- Como as máquinas de enchimento e processamento de mel auxiliam na conservação de produtos de abelhas nativas? Aumente o Valor com a Tecnologia HONESTBEE
- Quais são os tipos comuns de máquinas de envase usadas para mel? Escolhendo a Solução Certa para o Seu Apiário
- Qual é uma característica fundamental da nova geração de máquinas de enchimento de mel? A Unidade de Controle Eletrônico Avançada
- Como as máquinas de enchimento de mel de alta precisão garantem a qualidade? Otimize sua produção comercial com HONESTBEE