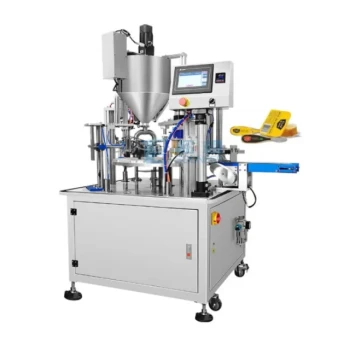
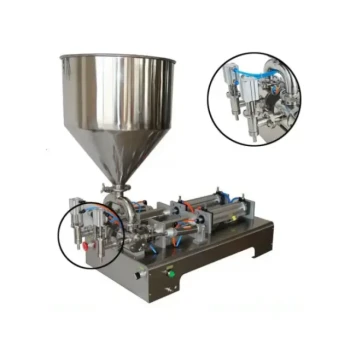
A contaminação por inseticidas sistêmicos pode comprometer a pureza do mel bruto antes mesmo de a extração começar. Neonicotinoides como imidacloprida e clotianidina são absorvidos pelas culturas e transportados através dos tecidos vegetais até o néctar floral, onde os resíduos podem persistir por dias ou meses. O néctar contaminado também pode absorver resíduos de pesticidas lipofílicos de favos de cera poluídos, e a conversão do néctar em mel não remove esses compostos de forma confiável. Portanto, o processamento de mel limpo e sanitário e o maquinário de envase são essenciais para evitar a contaminação secundária, proteger a qualidade do produto e atender aos requisitos comerciais de segurança alimentar.
A pureza do mel depende tanto do ambiente da colmeia quanto da linha de processamento. A triagem de resíduos identifica lotes contaminados, enquanto componentes de colmeia limpos e maquinário higiênico com controle de temperatura ajudam a garantir que o mel aceitável permaneça puro durante a extração, filtração e envase.
Como os inseticidas entram no mel bruto
A contaminação começa no ambiente de forrageamento
As abelhas coletam néctar em amplas áreas agrícolas e ecológicas. Quando inseticidas sistêmicos são aplicados em culturas com flores, as plantas podem transportar ingredientes ativos através do floema para o néctar floral.
Esses resíduos podem permanecer disponíveis para as abelhas forrageiras por longos períodos. Como resultado, a contaminação pode ocorrer no ponto onde o néctar é coletado, antes que o apicultor tenha qualquer oportunidade de processá-lo.
A cera contaminada cria uma segunda via
O favo de cera pode reter resíduos químicos lipofílicos em suas paredes celulares. Mesmo quando o néctar recém-coletado não está contaminado, ele pode absorver resíduos após ser armazenado em favos contaminados por pesticidas.
Isso torna as fundações de cera, quadros e outros componentes da colmeia parte do sistema geral de controle de pureza. Substituir ou gerenciar favos contaminados é tão importante quanto monitorar o ambiente agrícola ao redor.
A conversão do mel não remove resíduos sintéticos
A transformação do néctar em mel altera sua concentração, umidade e perfil de açúcar, mas não garante a destruição ou remoção de inseticidas sintéticos. Portanto, os resíduos podem permanecer no mel bruto final.
Algumas pesquisas relataram resíduos de neonicotinoides em até 70% das amostras de mel comercial, particularmente em regiões agrícolas. O risco exato depende do uso local de pesticidas, níveis de exposição, padrões de forrageamento das abelhas e métodos de teste.
O que a contaminação significa para a pureza comercial
Os resíduos são uma questão de segurança alimentar
A contaminação por pesticidas pode impedir que um lote atenda aos requisitos aplicáveis de segurança alimentar e acesso ao mercado. Um mel visualmente claro ou com sabor natural ainda pode conter resíduos detectáveis apenas por meio de análise laboratorial.
Para apiários comerciais, a pureza não pode ser julgada apenas pela aparência. Testes em nível de lote são necessários para identificar colheitas contaminadas antes da mistura, embalagem ou distribuição.
A pureza inclui mais do que a ausência de pesticidas
Os padrões comerciais de mel abordam comumente várias propriedades físico-químicas. Os parâmetros de referência incluem umidade não superior a 20%, sacarose não superior a 5%, uma proporção de frutose para glicose de pelo menos 1 e uma contagem mínima de pólen de 25.000 grãos por grama.
O mel puro também não deve conter ingredientes alimentares adicionados, açúcares sintéticos como açúcares C4 ou antibióticos. O aquecimento excessivo deve ser evitado, pois pode alterar a composição natural e os indicadores de qualidade do mel.
A contaminação pode reduzir o valor de mercado
Um lote rejeitado ou recolhido gera custos diretos para testes, reprocessamento, descarte e gerenciamento de clientes. Também pode prejudicar a confiança do comprador entre atacadistas, distribuidores, varejistas e usuários industriais.
Controles de pureza confiáveis protegem mais do que apenas uma remessa. Eles apoiam especificações consistentes, compras repetidas e acesso a mercados com expectativas de conformidade mais rigorosas.
Por que o processamento limpo e o maquinário de envase são importantes
O equipamento pode controlar ou espalhar a contaminação
O equipamento de processamento de mel entra em contato direto com grandes volumes de produto. Resíduos deixados em bombas, filtros, tubos, cabeçotes de envase, válvulas ou áreas de armazenamento podem ser transferidos de um lote para o próximo.
Um sistema higiênico com superfícies de contato com alimentos fáceis de limpar e fluxo de produto controlado reduz esse risco de contaminação entre lotes. Componentes de aço inoxidável sanitários são particularmente importantes porque suportam uma limpeza eficaz e resistem à corrosão.
Sistemas fechados reduzem a exposição secundária
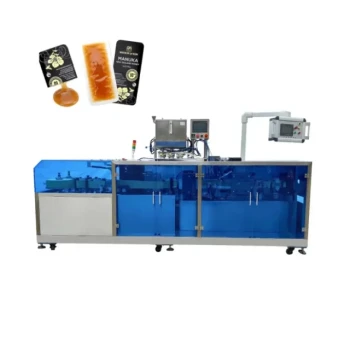
Sistemas de processamento e envase totalmente fechados limitam o contato com poeira, umidade, matéria estranha e contaminantes ambientais. Eles também reduzem o manuseio humano desnecessário durante a transferência e embalagem.
Fluxos de trabalho selados ajudam a proteger o mel da oxidação e contaminação externa enquanto ele se move da extração através da filtração e envase. Isso é especialmente valioso para operações comerciais de alto volume, onde o manuseio manual repetido cria mais oportunidades de erro.
O envase preciso protege a consistência do produto
As máquinas de envase volumétrico fornecem dosagem controlada e pesos de embalagem repetíveis. O envase consistente suporta rotulagem precisa, planejamento de estoque e atendimento de pedidos para distribuidores e atacadistas.
A precisão também limita derramamentos e acúmulo de produto ao redor do equipamento de envase. Condições operacionais mais limpas tornam a higienização mais gerenciável e reduzem o risco de resíduos ou produtos antigos entrarem em um lote subsequente.
Controles de baixa temperatura preservam a qualidade natural
A viscosidade do mel geralmente requer aquecimento controlado para bombeamento e filtração eficientes. No entanto, o calor excessivo pode degradar enzimas naturais e alterar outras características de qualidade.
Os sistemas industriais devem, portanto, fornecer controle preciso de baixa temperatura ou temperatura constante. O objetivo é melhorar o fluxo enquanto preserva o pólen natural, o perfil enzimático, o nível de umidade e a atividade biológica do mel.
Construindo um sistema confiável de controle de pureza
Teste o mel bruto antes do processamento
O teste laboratorial de resíduos deve ser realizado antes que um lote entre no equipamento compartilhado de extração, filtração ou envase. O teste pode identificar resíduos de pesticidas, incluindo compostos como sulfoxaflor, que, de outra forma, seriam transportados para produtos comerciais.
Separar ou remover lotes não conformes precocemente protege o equipamento, o estoque a jusante e os pedidos dos clientes. Também evita que o mel contaminado seja misturado involuntariamente com material compatível.
Controle os componentes da colmeia na fonte
Fundações de cera limpas e componentes de colmeia devidamente mantidos reduzem o risco de transferir resíduos químicos armazenados para o novo néctar. A fabricação padronizada de colmeias também pode fornecer estruturas consistentes e de ajuste preciso que suportam condições estáveis de colônia e manuseio mecanizado eficiente.
Os controles no nível da fonte não substituem os testes laboratoriais. Eles reduzem a carga de contaminação antes da colheita e tornam os controles de processamento posteriores mais eficazes.
Mantenha procedimentos de equipamento higiênicos
Os cronogramas de limpeza devem cobrir todas as áreas de contato com o produto, incluindo bombas de transferência, filtros, tubos, bicos de envase, vedações e recipientes de armazenamento. Os procedimentos também devem abordar as trocas entre lotes com origens ou perfis de risco diferentes.
A seleção do equipamento é importante porque designs acessíveis e higiênicos são mais fáceis de inspecionar e limpar de forma consistente. Sensores de monitoramento online podem apoiar ainda mais o controle de temperatura, fluxo e condições operacionais durante a produção.
Preserve a rastreabilidade através da distribuição
Cada lote deve permanecer identificável desde a colmeia ou fonte de colheita até o processamento, envase, armazenamento e envio. A rastreabilidade permite que um processador isole um problema sem retirar desnecessariamente o estoque não relacionado.
Para distribuidores e revendedores B2B, registros de lote confiáveis e documentação rápida são vantagens comerciais práticas. Eles apoiam respostas mais rápidas às consultas dos compradores e reduzem a interrupção quando surge uma questão de conformidade.
Entendendo as compensações
A filtração não pode substituir o teste de resíduos
A filtração pode remover partículas suspensas e melhorar a clareza física, mas a filtração comum não deve ser tratada como um método garantido para remover inseticidas sistêmicos dissolvidos. Um lote claro ainda pode falhar nos requisitos de resíduos.
Portanto, o teste deve ser tratado como uma medida de controle de liberação, enquanto a filtração atende aos objetivos separados de remover partículas indesejadas e preparar o mel para a embalagem.
O aquecimento melhora o fluxo, mas pode prejudicar a qualidade
O aquecimento moderado e controlado pode tornar o mel viscoso mais fácil de bombear e envasar. O aquecimento excessivo ou mal controlado, no entanto, pode afetar enzimas, umidade e outras propriedades naturais.
A solução apropriada é o gerenciamento térmico preciso, em vez do tratamento indiscriminado de alta temperatura. O equipamento deve ser selecionado de acordo com a viscosidade e a taxa de transferência necessárias, mantendo o manuseio suave do produto.
A automação requer higienização adequada
O maquinário automatizado reduz o manuseio manual e melhora a repetibilidade, mas não elimina o risco de contaminação. Linhas automatizadas mal limpas podem distribuir resíduos eficientemente por vários lotes.
Design sanitário, procedimentos de limpeza validados, inspeção e disciplina do operador devem acompanhar a automação. O maquinário é uma ferramenta de controle, não um substituto para um programa completo de segurança alimentar.
Equipamento premium não corrige má procedência
Uma linha de envase moderna não pode tornar o mel contaminado compatível após o fato. Se a exposição a pesticidas, cera contaminada ou má segregação de lotes for ignorada a montante, o equipamento de processamento tem capacidade limitada para recuperar o produto.
Os apiários comerciais precisam de fornecimento, testes, gerenciamento de colmeias, processamento e documentação coordenados. Um elo fraco pode minar o valor de toda a operação.
Fazendo a escolha certa para o seu objetivo
A abordagem comercial mais eficaz combina triagem de resíduos, componentes de colmeia limpos, equipamento higiênico, controle de temperatura suave, manuseio de lote rastreável.
- Se o seu foco principal é a conformidade regulatória: Teste o mel bruto antes do processamento compartilhado, isole lotes não conformes e mantenha a documentação vinculando cada lote à sua origem e histórico de processamento.
- Se o seu foco principal é a pureza do produto: Use cera e componentes de colmeia limpos juntamente com equipamentos de transferência e envase de aço inoxidável fechados e sanitários.
- Se o seu foco principal é a retenção da qualidade natural: Selecione controles precisos de baixa temperatura que melhorem o fluxo do mel sem aquecimento excessivo ou perda desnecessária de enzimas, pólen, umidade e atividade biológica.
- Se o seu foco principal é a produtividade comercial: Use sistemas de filtração automatizados e envase volumétrico que forneçam dosagem repetível, atendimento eficiente de pedidos e redução do manuseio manual.
- Se o seu foco principal é a confiança do distribuidor e revendedor: Construa uma cadeia de suprimentos única e confiável, apoiada por serviço técnico responsivo, documentação rápida e especificações de lote consistentes.
O mel limpo é alcançado através de controle disciplinado desde o ambiente de forrageamento até o recipiente final selado.
Tabela de resumo:
| Fator | Impacto na pureza do mel | Estratégia de mitigação |
|---|---|---|
| Inseticidas sistêmicos no néctar | Resíduos persistem no mel | Testar mel bruto antes do processamento; comprar de áreas de baixo risco |
| Favo de cera contaminado | Resíduos lipofílicos transferem-se para o mel | Substituir ou gerenciar fundações de cera; usar componentes de colmeia limpos |
| Conversão do mel | Não remove resíduos sintéticos | Dependência de testes, não de processamento |
| Equipamento de processamento | Pode causar contaminação entre lotes | Usar sistemas de aço inoxidável higiênicos e fechados |
| Aquecimento | Calor excessivo degrada a qualidade | Usar controles precisos de baixa temperatura |
Pronto para garantir a pureza do seu mel e otimizar o seu processamento? Na HONESTBEE, fornecemos uma linha completa de maquinário higiênico de processamento e envase de mel, além de todos os itens essenciais de apicultura que você precisa. Seja você um apiário comercial em busca de equipamentos confiáveis ou um distribuidor em busca de uma fonte única e confiável, nossa resposta rápida e serviço dedicado estão aqui para você. Entre em contato conosco hoje para discutir suas necessidades e se beneficiar de nosso suporte especializado e soluções competitivas!
Produtos relacionados
- Máquina de embalagem de enchimento de mel totalmente automática para linha de processamento
- Máquina de enchimento de mel rotativa HONESTBEE de precisão, durável e eficiente
- Máquina automática de enchimento e filtragem de mel para enchimento de garrafas de apicultura
- Máquina de enchimento de mel pequena e económica Máquina de enchimento de garrafas de mel
- Máquina de enchimento de mel pequena de bico duplo Equipamento de embalagem de saquetas de mel
As pessoas também perguntam
- Por que as linhas de enchimento e embalagem de mel totalmente automáticas são essenciais? Aumente o valor de mercado e a qualidade do seu mel
- O que é um enchimento de mel totalmente automático? Otimize sua produção com automação de alta precisão
- Como as máquinas automatizadas de enchimento e embalagem de mel afetam a lucratividade? Aumente as margens com a tecnologia HONESTBEE
- Como as máquinas automáticas de envase e embalagem de mel contribuem para o valor de mercado dos produtos de mel? Maximize o Seu ROI
- Como as máquinas industriais automatizadas de enchimento e embalagem de mel mitigam o risco de contaminação física?