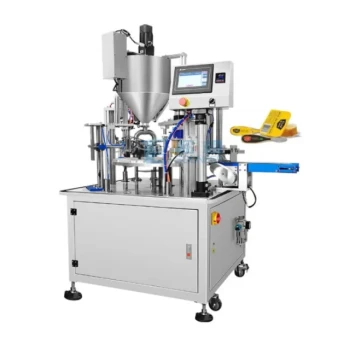
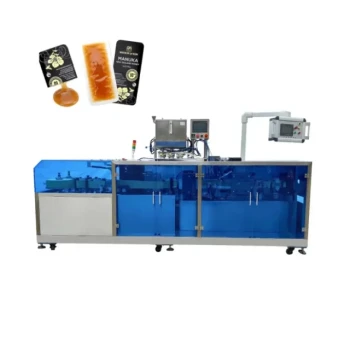
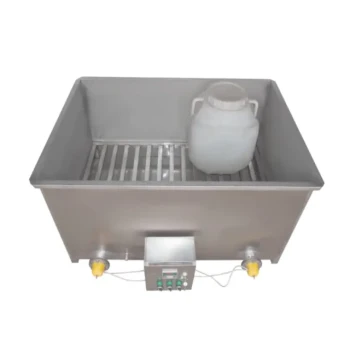
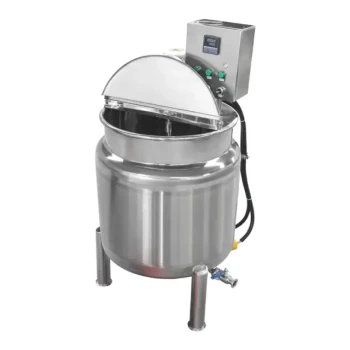
Os equipamentos comerciais de processamento e envase de mel devem preservar o nível de umidade, a estabilidade química, a pureza, o perfil sensorial e a integridade higiênica do mel. Em termos práticos, o equipamento deve manter a umidade abaixo de aproximadamente 21%, limitar a formação de hidroximetilfurfural (HMF) e a acidez excessiva, remover impurezas físicas sem eliminar as características florais desejáveis e evitar contaminação ou adulteração durante o envase. Ele também deve fornecer volumes consistentes, lotes rastreáveis e embalagens adequadas para distribuição internacional.
O mel comercializável internacionalmente não é definido apenas pela aparência. O equipamento de processamento deve controlar a umidade, o calor, a filtração, a higiene, a precisão do envase e a rastreabilidade em conjunto, para que o produto final permaneça seguro, autêntico, estável e comercialmente consistente.
Os critérios de qualidade que o equipamento deve proteger
Conteúdo de umidade e estabilidade de prateleira
O mel com umidade acima de aproximadamente 21% apresenta um risco maior de fermentação, deterioração e redução da vida útil. Equipamentos de controle de umidade, incluindo sistemas de desidratação ou concentração controlada, devem reduzir o excesso de água sem superaquecer o mel.
O controle consistente da umidade é especialmente importante ao combinar mel de diferentes apiários ou fontes florais. Uma linha comercial deve suportar testes e ajustes de lote antes do envase, em vez de depender apenas de médias do mel bruto recebido.
HMF e estabilidade térmica
O hidroximetilfurfural, ou HMF, é um indicador chave de aquecimento excessivo ou degradação relacionada à idade. Temperaturas de processamento elevadas e exposição prolongada ao calor podem aumentar os níveis de HMF e reduzir o valor comercial do produto.
Portanto, os equipamentos para mel devem fornecer controle preciso de temperatura, ciclos de aquecimento curtos quando o aquecimento for necessário e transferência suave através de bombas, tubulações, filtros e tanques de retenção. O objetivo é tornar o mel fluido e processável enquanto preserva sua qualidade química.
Acidez total e composição natural
Compradores internacionais podem avaliar a acidez total, a composição química e outros indicadores de frescor e estabilidade. A acidez excessiva pode indicar fermentação ou condições de armazenamento inadequadas, dependendo das características do mel.
O equipamento não pode corrigir matéria-prima inadequada, mas pode ajudar a prevenir a deterioração adicional por meio de armazenamento controlado, manuseio higiênico e gerenciamento de temperatura apropriado. Testes laboratoriais permanecem necessários para verificar a acidez e parâmetros relacionados.
Características sensoriais e florais
O valor do mel está fortemente ligado ao seu aroma, sabor, cor, clareza e identidade floral. O superaquecimento, a filtração agressiva ou a agitação excessiva podem diminuir os aromas voláteis naturais e afetar o perfil sensorial do produto.
As linhas de processamento devem usar configurações de filtração e agitação adequadas à especificação do produto. O mel unifloral premium pode exigir um manuseio mais suave do que um produto misturado destinado principalmente ao uso varejista padronizado.
Pureza física e clareza visual
O mel bruto pode conter partículas de cera, partes de abelhas, detritos, bolhas de ar ou outras impurezas físicas. A coagem e a filtração fina apropriadas melhoram a clareza e a apresentação, preparando o mel para a embalagem de varejo.
A filtração deve ser compatível com o produto pretendido. A remoção de sólidos indesejados é necessária para a qualidade comercial, mas uma filtração desnecessariamente severa pode afetar componentes naturais ou o perfil polínico usado para verificação de autenticidade.
Recursos do equipamento que apoiam a conformidade
Manuseio higiênico do produto
O equipamento comercial deve criar um ambiente de produção controlado e higiênico, desde o recebimento até o envase. Componentes em contato com alimentos, tanques, tubulações, bombas, filtros e cabeçotes de envase devem ser projetados para limpeza eficaz e controle de contaminação.
Uma linha higiênica reduz o risco de contaminação microbiana e protege o mel de partículas estranhas introduzidas durante o processamento. O envase deve ocorrer em um ambiente controlado, usando procedimentos validados de limpeza e higienização.
Gerenciamento preciso de temperatura
O controle de temperatura deve estar disponível em cada estágio onde o calor possa afetar a qualidade, incluindo liquefação, transferência, retenção, filtração e envase. O aquecimento uniforme é preferível a pontos quentes descontrolados que podem danificar partes do lote.
A temperatura de operação correta depende do tipo de mel e do objetivo do processo. Os fornecedores de equipamentos devem fornecer configurações controláveis, monitoramento de temperatura e suporte técnico, em vez de tratar o aquecimento como uma simples função de ligar/desligar.
Envase e embalagem precisos
O envase de alta precisão protege tanto a consistência do produto quanto o valor comercial. Ele ajuda a manter conteúdos líquidos uniformes, reduzir perdas, evitar o subenchimento e apoiar uma rotulagem confiável em grandes volumes de produção.
Os recipientes devem estar limpos, ser de grau alimentício, duráveis e apropriados para distribuição. Fechamentos seguros e rotulagem clara ajudam a proteger o produto enquanto apoiam a rastreabilidade, a credibilidade da marca e a conformidade no mercado de destino.
Processamento fechado e rastreabilidade
Um ciclo de produção fechado ou controlado limita a exposição a contaminantes externos e reduz as oportunidades de adições não autorizadas, como xarope de açúcar de cana ou caramelo. Também apoia uma segregação de lotes e documentação mais confiáveis.
A rastreabilidade é fortalecida quando os produtores podem conectar a embalagem final ao apiário, lote de matéria-prima, resultados laboratoriais, condições de processamento e ciclo de envase. Para mel premium ou unifloral, a análise de pólen e a documentação da fonte podem ajudar a confirmar que o produto final corresponde à sua origem declarada.
Integração com controle de qualidade laboratorial
O equipamento deve apoiar, e não substituir, os testes laboratoriais. Antes do envase, o mel pode precisar de verificação de umidade, HMF, acidez, pureza, composição e outros parâmetros exigidos pelo comprador ou mercado importador.
Uma operação comercial forte vincula os resultados dos testes às decisões de produção. Lotes que não atendem às especificações devem ser retidos para investigação em vez de serem misturados ou embalados sem aprovação documentada.
Por que a qualidade da matéria-prima ainda importa
Fornecimento de apiários gerenciados
O equipamento de processamento não pode transformar matéria-prima ruim em mel premium. As operações comerciais devem priorizar o mel de apiários gerenciados, incluindo espécies comumente cultivadas, como Apis mellifera e Apis cerana, e manter registros de fornecimento confiáveis.
O mel bruto deve ser avaliado antes de entrar na linha de produção. O mel coletado de fontes não controladas pode conter níveis mais altos de impurezas, umidade inconsistente ou procedência incerta.
Especificações uniflorais e compostas
O equipamento e o sistema de qualidade devem acomodar a categoria de produto declarada. O mel unifloral pode exigir uma verificação de fonte mais rigorosa, enquanto o mel composto requer mistura consistente e uniformidade de lote.
O produto final deve corresponder ao seu rótulo e à especificação do comprador. O processamento deve preservar as características que sustentam a fonte floral declarada, em vez de homogeneizar todo o mel no mesmo perfil sensorial.
Entendendo as compensações
Filtração versus identidade natural
Mais filtração pode produzir um produto mais claro e visualmente uniforme, mas a filtração excessiva pode remover pólen e outros materiais naturais relevantes para a análise de autenticidade e origem.
O nível de filtração apropriado depende do mercado, da alegação do produto e dos requisitos do comprador. Programas de mel premium devem definir esses requisitos antes de selecionar tamanhos de malha de filtro e estágios de processo.
Aquecimento versus processabilidade
O aquecimento suave pode liquefazer o mel cristalizado e melhorar o desempenho de bombeamento e envase. O calor excessivo, no entanto, pode acelerar a formação de HMF e enfraquecer o aroma e outros atributos de qualidade.
O equipamento deve ser selecionado em torno da menor carga térmica eficaz. Sensores precisos, recipientes isolados, tempo de permanência controlado e suporte técnico responsivo são mais importantes do que a capacidade máxima de aquecimento.
Automação versus flexibilidade
A automação melhora a precisão do envase, a eficiência do trabalho, a repetibilidade e o rendimento da produção. No entanto, uma linha altamente padronizada pode ser menos flexível ao processar diferentes viscosidades, variedades florais, formatos de recipientes ou pequenos lotes premium.
Distribuidores e revendedores devem combinar a configuração da linha com o portfólio real de produtos do cliente e o crescimento esperado. O tempo de troca, o acesso para limpeza, a disponibilidade de peças de reposição e o treinamento do operador podem ser tão importantes quanto a velocidade nominal de produção.
Aparência versus autenticidade
Compradores internacionais frequentemente valorizam o mel líquido claro e de cor clara, mas a aparência por si só não prova a qualidade. Um mel visualmente atraente ainda pode ter umidade excessiva, HMF elevado, adulteração ou uma declaração floral incorreta.
O equipamento comercial deve fazer parte de um sistema de qualidade mais amplo que combine controle de processo, verificação laboratorial, registros de fornecimento e procedimentos de embalagem documentados.
Fazendo a escolha certa para o seu objetivo
A melhor especificação de equipamento começa com as alegações do produto, mercados-alvo, volume de produção e testes de qualidade necessários.
- Se o seu foco principal é umidade e estabilidade de prateleira: Escolha uma linha com desidratação controlada ou gerenciamento de umidade, monitoramento preciso de temperatura e verificação laboratorial em nível de lote.
- Se o seu foco principal é qualidade sensorial premium: Priorize aquecimento suave, baixa exposição térmica, filtração adequada e agitação controlada que preservem o aroma, a cor e o caráter floral.
- Se o seu foco principal é conformidade de exportação: Selecione equipamentos higiênicos de contato com alimentos com procedimentos de limpeza documentados, suporte à rastreabilidade, precisão de envase confiável e embalagem compatível com os requisitos do mercado de destino.
- Se o seu foco principal é distribuição de alto volume: Enfatize o envase automatizado, dosagem repetível, trocas eficientes, filtração robusta, serviço responsivo e peças de reposição prontamente disponíveis.
- Se o seu foco principal é autenticidade e confiança do comprador: Use um ciclo de produção controlado que proteja o perfil polínico, evite oportunidades de adulteração e vincule cada lote acabado à sua fonte e registros de teste.
A linha de processamento certa preserva a qualidade mensurável, a identidade natural e a confiabilidade comercial do mel, desde o apiário até a embalagem pronta para exportação.
Tabela de resumo:
| Critério de Qualidade | Por que é importante | Recurso do Equipamento |
|---|---|---|
| Conteúdo de Umidade | Mantém a estabilidade, evita fermentação | Sistemas de desidratação, controle de umidade |
| Nível de HMF | Indicador de superaquecimento, afeta a qualidade | Controle preciso de temperatura, processamento suave |
| Acidez Total | Frescor, estabilidade | Armazenamento controlado, manuseio higiênico |
| Perfil Sensorial | Preserva aroma, sabor, cor | Filtração suave, agitação controlada |
| Pureza Física | Remove impurezas, clareza visual | Coagem, filtração fina |
| Integridade Higiênica | Evita contaminação | Design CIP, componentes sanitários |
| Precisão de Envase | Peso líquido consistente, reduz perdas | Sistemas de envase de precisão |
| Rastreabilidade | Rastreio do lote do apiário à embalagem | Processamento fechado, suporte à documentação |
Pronto para elevar seu processamento de mel aos padrões internacionais? A HONESTBEE oferece soluções abrangentes de atacado para apiários comerciais e distribuidores, apresentando um espectro completo de ferramentas de apicultura, maquinário e consumíveis. Nossa experiência garante que seu mel preserve sua qualidade e atenda às demandas regulatórias globais. Com resposta rápida, serviço dedicado e entrega ultrarrápida, fazemos parceria com você para melhorar a qualidade do produto, garantir a confiabilidade do fornecimento e aumentar seus lucros. Se você precisa de personalização OEM/ODM ou orientação de certificação, nossa equipe está pronta para atender às suas necessidades específicas. Entre em contato conosco hoje para discutir como podemos otimizar sua linha de processamento de mel para o sucesso—fale conosco agora!
Produtos relacionados
- Máquina de enchimento de mel pequena Equipamento de embalagem de saquetas Bico único
- Máquina de embalagem de enchimento de mel totalmente automática para linha de processamento
- Máquina automática de enchimento e filtragem de mel para enchimento de garrafas de apicultura
- Máquina de enchimento de mel pequena de bico duplo Equipamento de embalagem de saquetas de mel
- Máquina manual de enchimento de mel Máquina de engarrafamento de mel
As pessoas também perguntam
- Por que o equipamento de enchimento e embalagem de mel de alto desempenho é essencial? Aumente a Eficiência e o Valor da Marca
- Por que é necessário um equipamento de envase de mel de alta precisão? Garanta o valor medicinal e o ROI do mel de abelha sem ferrão.
- Por que o controle preciso de temperatura é necessário para o enchimento de mel vermelho? Preservar a Cor e o Aroma da Amorpha fruticosa
- Como é que o equipamento especializado de enchimento de mel contribui para a distribuição de mel? Aumente a Sua Eficiência de Atacado Hoje
- Qual o papel do equipamento de enchimento de precisão no controlo de custos? Maximize os lucros de mel e o crescimento do mercado